
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-29 المنشأ:محرر الموقع


غالبًا ما يأتي تعظيم سرعة الإنتاج في صناعة المنسوجات وغير المنسوجة على حساب مباشر لتوحيد الويب وسلامة الألياف. يواجه مهندسو المصانع ومديرو الإنتاج اختناقًا مستمرًا على أرض المصنع. يؤدي دفع الآلة إلى ما هو أبعد من عتباتها المتغيرة المثلى إلى تكوين nep، وكسر شديد للألياف، واختناق الآلة، وتدهور الفعالية الإجمالية للمعدات (OEE). لا يمكنك ببساطة رفع القرص وتوقع مخرجات عالية الجودة.
يتطلب تحقيق القدرة التشغيلية القصوى فهمًا دقيقًا لخصائص الألياف المحددة ومعلمات الويب التي تحدد الإنتاجية الحقيقية. يؤثر كل تعديل على التوازن الدقيق لتخصيص الألياف. يشرح هذا الدليل المتغيرات الفنية التي تتحكم في المخرجات ويشرح كيفية تقييم قدرات الماكينة لخط الإنتاج الخاص بك. يضمن فهم عوامل إنتاجية ماكينة التمشيط تحقيق أقصى قدر من الإنتاجية دون المساس بالسلامة الهيكلية للويب النهائي لديك.
الإنتاجية ليست مقياسًا ثابتًا: يتم تحديد الإنتاجية الفعلية بشكل كبير من خلال دقة الألياف (دينير/ميكرونير)، وطول التيلة، ومحتوى الرطوبة، مما قد يقلل من السرعات القصوى النظرية بنسبة تصل إلى 30% للحفاظ على الجودة.
الفتح الأولي يفرض سرعة المصب: غالبًا ما تكون كفاءة اللاعق والتحضير المسبق للفتح هي الاختناقات الخفية قبل أن تصل الألياف إلى الأسطوانة الرئيسية.
يفرض وزن الويب الحدود الميكانيكية: يؤثر GSM المستهدف (جرام لكل متر مربع) بشكل مباشر على حدود تحميل الأسطوانات وكفاءة نقل doffer، مما يفرض مقايضة بين سمك الويب وسرعة الخط.
تعتبر ملابس البطاقة هي عنق الزجاجة الأساسي: يؤدي دفع الإنتاجية دون مطابقة هندسة الأسلاك إلى نوع الألياف المحدد إلى تسريع التآكل وزيادة وقت التوقف عن العمل، مما يلغي أي مكاسب في السرعة.
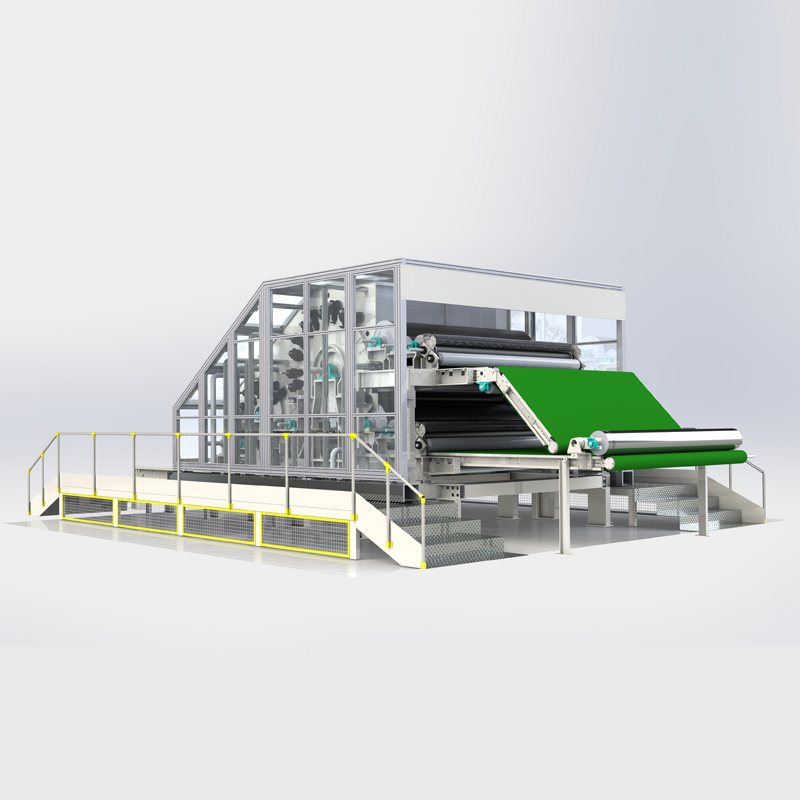
يفرض التكوين قابلية التوسع: يعد تقييم إعدادات الأسطوانة الفردية مقابل المزدوجة، وعروض العمل، وأنظمة التسوية التلقائية أمرًا بالغ الأهمية للمنشآت التي تسعى إلى توسيع نطاق الإنتاج دون التضحية بموازاة الألياف.
جدول المحتويات
يجب عليك التفريق بين سعة الماكينة النظرية والإنتاجية التشغيلية الفعلية. تمثل السعة النظرية الحد الأقصى للإنتاج بالكيلوجرام في الساعة الذي حددته الشركات المصنعة للمعدات الأصلية في ظل ظروف مثالية. تقيس الإنتاجية الفعلية العائد الحقيقي بعد حساب حالات رفض مراقبة الجودة. يجب أن تأخذ في الاعتبار دورات التجريد الروتينية، ووقت توقف الصيانة، وفواصل الويب. يعتمد النجاح في العالم الحقيقي بشكل كامل على الإنتاج المستمر دون المساس بسلامة الويب. الآلة التي تعمل بأقصى سرعة تكون عديمة الفائدة إذا كانت تنتج معدلات خلل عالية. يجب عليك تقييم الإنتاج استنادًا إلى المواد القابلة للاستخدام وذات الجودة الأولى التي يتم إنشاؤها في كل وردية عمل.
النظرية مقابل مقاييس الإنتاجية الفعلية | |||
فئة متري | القدرة النظرية | العائد التشغيلي الفعلي | عوامل التباين الأولية |
|---|---|---|---|
معدل الإنتاج | الحد الأقصى المعلن من قبل OEM (على سبيل المثال، 1500 كجم/ساعة) | الخرج المُقاس عند اللفاف (على سبيل المثال، 1100 كجم/ساعة) | نوع الألياف، GSM المستهدف، توقف الصيانة. |
وقت تشغيل الآلة | عملية مستمرة بنسبة 100% | عادة 75% إلى 85% في الجري عالي السرعة | تجريد الأسلاك، وإزالة الاختناق، وإزالة اللفة. |
جودة الويب | يفترض التوحيد المثالي | تخضع لاختلافات CV% وتوليد nep | تحميل الاسطوانة، وكفاءة نقل doffer. |
النفايات المادية | يفترض 0% هدر | 2% إلى 5% من الذباب والفضلات وتقليم الحواف | سرعة اللعق، إعدادات سكين القذى، طول الألياف. |
تتطلب فيزياء عملية التمشيط توازنًا دقيقًا. زيادة معدلات التغذية دون تعديل نسب الصياغة يمنع التخصيص الكافي للألياف. يجب أن تقوم الأسطوانة الرئيسية بتمشيط الخصلات وفصلها بشكل فعال لإنشاء شبكة موحدة. يؤدي دفع الكثير من الكتلة عبر الأسنان السلكية إلى تقليل عملية التمشيط الحاسمة هذه. تتجمع الألياف معًا تحت حجم كبير، وتشكل أماكن سميكة في الشبكة. يجب عليك موازنة السرعة مع الحدود الميكانيكية لهندسة السلك. غالبًا ما تؤدي السرعات العدوانية إلى تمزق الألياف، مما يؤدي إلى إضعاف قوة الغزل أو خصائص الشد غير المنسوجة. يجب أن تتماشى زيادات السرعة بشكل متناسب مع سرعات الأسطوانة والدوفر للحفاظ على توازن الصياغة.
عند زيادة سرعة بكرة التغذية لدفع المزيد من الكتلة داخل الماكينة، يجب أن يعمل اللاصق بجهد أكبر لفتح الخصلات. إذا لم يتمكن اللاصق من الاستمرار، فسيتم نقل كتل كبيرة من الألياف غير المفتوحة إلى الأسطوانة الرئيسية. ثم يمتلئ سلك الأسطوانة الرئيسي بسرعة. هذه الظاهرة، المعروفة باسم تحميل الأسطوانة، تدمر عملية التمشيط تمامًا. تتوقف الآلة عن التمشيط وتبدأ في لف الألياف إلى عقد ضيقة. للحفاظ على الجودة بمعدلات إنتاجية أعلى، يجب عليك زيادة عدد دورات الأسطوانة في الدقيقة لتوليد المزيد من نقاط التمشيط في الدقيقة. ومع ذلك، فإن ارتفاع عدد الدورات في الدقيقة للأسطوانة يزيد من قوة الطرد المركزي، والتي يمكن أن تؤدي إلى رمي الألياف خارج الأسطوانة قبل الأوان إذا لم يتم ضبط الأغطية الديناميكية الهوائية بشكل مثالي.
يجب على مديري المصانع تتبع نقاط بيانات محددة لتقييم الأداء الحقيقي. يتيح لك إنشاء خطوط الأساس هذه قياس تأثير أي تعديلات للسرعة بدقة. بدون البيانات الصلبة، يصبح تحسين الإنتاجية لعبة تخمين تنتهي عادةً بتدهور جودة المنتج.
قم بقياس معدل الإنتاج بدقة بالكيلو جرام لكل ساعة من القماش القابل للاستخدام في نهاية الخط.
حساب التوحيد على شبكة الإنترنت معبرا عنه كمعامل التباين (CV٪) باستخدام ماسح ضوئي مضمن.
قم بحساب عدد النقاط لكل جرام من الألياف المعالجة باستخدام معدات الاختبارات المعملية الموحدة.
تحديد نسبة تلف الألياف من خلال مقارنة طول التيلة قبل وبعد عملية التمشيط.
قم بحساب الفعالية الإجمالية الحقيقية للمعدات (OEE) خلال تحول الإنتاج القياسي، مع الأخذ في الاعتبار جميع نقاط التوقف الصغيرة.
قم بتسجيل تكرار التدخلات اليدوية المطلوبة لإزالة الاختناقات أو اللف أو تمزقات الحواف.
راقب استهلاك الطاقة لمحرك الأسطوانة الرئيسية لاكتشاف العلامات المبكرة لتحميل الأسلاك.
تؤثر دقة الألياف بشكل مباشر على قدرة التمشيط لأن الألياف الدقيقة تخلق حجمًا أكبر من الألياف لكل كيلوغرام وتتطلب مزيدًا من التخصيص. تحتاج الألياف الدقيقة والقطن المنخفض الميكرونير إلى سرعات أبطأ لمنع تحميل الأسطوانة وتكوين nep. تحتوي الألياف الخشنة على ألياف أقل لكل وحدة وزن وتتحمل السرعات الأعلى بسهولة أكبر. بالنسبة لجداول الإنتاج المختلطة، يجب أن يحدد أفضل أنواع الألياف الحد الأقصى لسرعة التشغيل للحفاظ على جودة الويب المستقرة.
يحدد طول الألياف وبنية التجعيد مدى قوة معالجة البطاقة للمادة. تتطلب الألياف الطويلة إعدادات أوسع وسرعات يمكن التحكم فيها لتجنب الكسر والألياف القصيرة المفرطة، بينما تحتاج الألياف شديدة التجعد إلى إدارة توتر دقيقة لأنها تقاوم الصياغة. تسمح الألياف القصيرة بإعدادات أكثر إحكامًا وتشغيلًا أسرع ولكنها تتطلب التحكم لتقليل نفايات الذباب. الضبط الصحيح للسرعة، والتباعد، والتوتر يمنع فقدان الجودة أثناء الإنتاج عالي السرعة.
يؤثر تشطيب الألياف ومستوى الرطوبة بقوة على الاحتكاك والتراكم الساكن واستقرار الماكينة. يمكن أن تتسبب مستويات الإنهاء غير الصحيحة في التفاف الألياف حول الأسطوانات والبكرات، مما يؤدي إلى توقفات متكررة. تعمل الرطوبة التي يتم التحكم فيها وتوازن الرطوبة المناسب على تقليل الكهرباء الساكنة وتحسين حركة الألياف من خلال عملية التمشيط. ومع ذلك، يمكن أن تؤدي الرطوبة أو التشحيم الزائد إلى زيادة اللزوجة والتسبب في تحميل الأسلاك، لذا يعد الحفاظ على بيئة المعالجة الصحيحة أمرًا ضروريًا.
تعمل خلطات الألياف على تقليل الحد الأقصى للإنتاجية التي يمكن تحقيقها لأن الألياف المختلفة تستجيب بشكل مختلف لقوى التمشيط. يمكن أن تؤدي الاختلافات في الطول والتجعيد والاحتكاك إلى حدوث مشكلات في الصياغة وفصل الألياف والشبكات غير المستوية. يجب ضبط الماكينة وفقًا للألياف الأكثر حساسية في المزيج، وليس للمكونات الأقوى. تساعد السرعات المحافظة وإعدادات اللعق المُحسّنة في الحفاظ على الخلط الموحد ومنع العيوب مثل الخطوط والخطوط.
تأثير متغيرات الألياف على سرعة التمشيط | |||
متغير الألياف | Condition | التأثير على سرعة الإنتاجية | التعديل التشغيلي المطلوب |
|---|---|---|---|
صفاء | ألياف دقيقة / منكر منخفض (<1.2 د) | تخفيض كبير | انخفاض معدل التغذية، وزيادة سرعة الاسطوانة قليلا، واستخدام الأسلاك الكثيفة. |
صفاء | خشن / عالي الدنير (> 6.0 د) | زيادة ممكنة | زيادة معدل التغذية، ومراقبة نقل doffer، واستخدام الأسلاك المفتوحة. |
طول التيلة | التيلة الطويلة (> 51 مم) | تخفيض معتدل | قم بتوسيع إعدادات الأسطوانة، وتقليل نسب المسودة، وتقليل عدد الدورات في الدقيقة. |
رُطُوبَة | رطوبة منخفضة/جافة (<45% رطوبة نسبية) | تخفيض حاد (توقف) | أضف الترطيب، وضع لمسة نهائية مضادة للكهرباء الساكنة، وقلل السرعة. |
تجعيد | تردد تجعيد عالي | تخفيض معتدل | اضبط شد بكرة التغذية، وراقب حجم الشبكة، وفحص بكرات النقل. |
يتحكم اللاصق في المرحلة الأولى من فتح الألياف ويؤثر بشكل مباشر على أقصى سرعة تشغيل للبطاقة. إذا كانت السرعة منخفضة للغاية، تظل خصلات الألياف الكبيرة غير مفتوحة وتثقل كاهل الأسطوانة الرئيسية، مما يزيد من تكوين القوة. تؤدي السرعة المفرطة إلى إتلاف طول التيلة وتقليل جودة الألياف. يضمن الضبط المناسب للالتصاق، بما في ذلك إعداد لوحة التغذية على أساس طول الألياف، فتحًا لطيفًا ولكن كاملاً ويسمح للأسطوانة الرئيسية بالعمل بكفاءة وبإنتاجية أعلى.
يحدد وزن الويب المستهدف التوازن بين سرعة الإنتاج واستقرار الجودة. تتطلب الشبكات الثقيلة سرعات أقل لأن نظام التمشيط يتعامل مع حجم أكبر من الألياف، بينما تتطلب الشبكات خفيفة الوزن تحكمًا دقيقًا في التوتر لتجنب مشاكل الصياغة. يتطلب الإنتاج عالي السرعة أنظمة تسوية تلقائية ذات حلقة مغلقة تعمل على ضبط معدلات التغذية بشكل مستمر وفقًا لسمك الحصيرة، مما يحافظ على اتساق GSM ويمنع اختلافات الوزن.
تعتمد سعة التمشيط بشكل كبير على تصميم سلك الأسطوانة، بما في ذلك ارتفاع السن وزاويته وكثافته. عندما تتجاوز معدلات التغذية قدرة السلك على الاحتفاظ، فإن الألياف تزيد من تحميل سطح الأسطوانة، مما يقلل من كفاءة التمشيط وزيادة العيوب. تتطلب المعالجة الاصطناعية عالية الإنتاجية مقاطع أسلاك أعمق من أجل الاحتفاظ بالألياف بشكل أكبر، بينما تستفيد الألياف الدقيقة من الملابس ذات الكثافة العالية من أجل تخصيص أفضل. يمنع اختيار الأسلاك الصحيح الماكينة من فقدان الجودة أثناء التشغيل بأقصى معدلات إنتاج.
مواصفات ملابس البطاقة للإنتاجية العالية | ||||
نوع الألياف | الإنتاجية المستهدفة | الموصى بها PPSI | الزاوية الأمامية | عمق الأسنان |
|---|---|---|---|---|
المواد التركيبية الدقيقة (1.2 د - 2.0 د) | متوسطة إلى عالية | 700 - 900 | 65 درجة - 70 درجة | أجوف |
المواد التركيبية الخشنة (6.0 د - 15 د) | عالية جدًا | 300 - 450 | 75 درجة - 80 درجة | عميق |
قطن (متوسط التيلة) | عالي | 800 - 1000 | 60 درجة - 65 درجة | واسطة |
خلطات معاد تدويرها / رديئة | واسطة | 250 - 400 | 80 درجة - 85 درجة | عميق جدًا |
يجب أن يقوم الـ doffer بتجريد الألياف الفردية من الأسطوانة الرئيسية بكفاءة. تنخفض كفاءة النقل بشكل ملحوظ عند السرعات التشغيلية العالية جدًا. يجب عليك موازنة دورات الأسطوانة مع سرعة التفريغ لضمان إزالة الألياف بالكامل. تؤدي كفاءة النقل الضعيفة إلى إعادة تدوير الألياف حول الأسطوانة الرئيسية. تتسبب عملية إعادة التدوير هذه في حدوث خلل في الحركة، وتمزيق الحواف، وتكوين شبكة غير متناسقة.
يجب عليك تحسين مسافة الإعداد بين الأسطوانة والدوفر. يعمل الإعداد الأكثر إحكامًا (على سبيل المثال، 0.1 مم) على تحسين النقل بسرعات عالية ولكنه يخاطر بتلامس كارثي من المعدن إلى المعدن في حالة تآكل المحامل أو حدوث تمدد حراري. تضمن المحاذاة الميكانيكية الدقيقة أقصى قدر من الكفاءة. يجب أن يتمتع سلك doffer بزاوية أمامية شديدة العدوانية لالتقاط الألياف من الأسطوانة سريعة الحركة. إذا فشل جهاز التفريغ في تنظيف الأسطوانة، فلن يكون للألياف الواردة من اللاصق أي مكان تذهب إليه، مما يؤدي إلى اختناق الآلة على الفور.
تناسب البطاقات ذات الأسطوانة الواحدة تطبيقات الألياف القياسية، بينما تعمل الأنظمة ذات الأسطوانة المزدوجة على تحسين الأداء للمواد المطلوبة والإنتاج عالي السرعة. من خلال تقسيم عملية التمشيط إلى مراحل ما قبل الفتح ومراحل التخصيص الدقيق، تقلل الأسطوانات المزدوجة من إجهاد المكونات، وتحسن فصل الألياف، وتدعم إنتاجية أعلى. يعتبر هذا التصميم فعالًا بشكل خاص بالنسبة للألياف الصناعية المخلوطة والمنكرة الدقيقة حيث تكون الجودة المستقرة مطلوبة بمعدلات إنتاج مرتفعة.
تعد زيادة عرض الماكينة وسيلة فعالة لزيادة القدرة الإنتاجية دون زيادة إجهاد الألياف أو سرعة التشغيل. ومع ذلك، تتطلب البطاقات الأوسع أنظمة تغذية موحدة للغاية للحفاظ على وزن الويب المتسق عبر العرض بالكامل. توفر وحدات التغذية المائلة المتقدمة مع تدفق الهواء المتحكم فيه توزيعًا متساويًا للألياف، مما يمنع الحواف الثقيلة والمراكز الرفيعة وتغيرات الجودة أثناء التشغيل بكميات كبيرة.
يتطلب التمشيط عالي السرعة تحكمًا بيئيًا دقيقًا للحفاظ على إنتاج مستقر. تعمل درجة الحرارة والرطوبة التي يتم التحكم فيها على تقليل تراكم الكهرباء الساكنة، ومنع التفاف الألياف، وتحقيق الاستقرار في معالجة الألياف الاصطناعية. تساعد أنظمة HVAC المخصصة وتكييف الهواء المحلي وإدارة تدفق الهواء حول مناطق التغذية والصياغة في الحفاظ على جودة الويب المتسقة على الرغم من التغيرات في الظروف الخارجية.
تؤدي معدلات التغذية المفرطة إلى زيادة التحميل على الأسطوانة، مما يتسبب في ارتفاع عدد nep والشبكات غير المستوية واحتمال إيقاف تشغيل الماكينة. يجب على المشغلين مراقبة مظهر الويب عن كثب، حيث تشير الألياف الغائمة أو السميكة إلى علامات مبكرة للحمل الزائد. يساعد وضع حدود التغذية بناءً على خصائص الألياف واستخدام مراقبة الجودة في الوقت الفعلي على منع الاختناق والحفاظ على إنتاج مستقر.
تعمل المعالجة عالية الإنتاجية على تسريع تآكل الأسلاك، خاصة عند التعامل مع الألياف الكاشطة أو الملوثة. تقلل ملابس البطاقات الباهتة من كفاءة التمشيط وتفرض سرعات إنتاج أبطأ. يعد استخدام مواد سلكية مقاومة للتآكل ومراقبة الحدة والحفاظ على جداول طحن منتظمة أمرًا ضروريًا للحفاظ على الإنتاجية العالية دون التضحية بجودة الويب.
تعمل سرعات الإنتاج العالية على زيادة تراكم الألياف والغبار على ملابس البطاقات، مما يؤدي إلى المزيد من التنظيف المتكرر ووقت التوقف عن العمل. قد تؤدي سرعة التشغيل المنخفضة قليلاً إلى توفير إنتاجية إجمالية أفضل عن طريق تقليل حالات الانقطاع. يجب أن تعتمد فترات الصيانة على حجم المواد المعالجة بدلاً من ساعات التشغيل لضمان أداء التمشيط المتسق.
قم بإجراء تشغيل تجريبي محكم باستخدام مزيج الألياف الخاص بمنشأتك لتحديد حدود الإنتاجية التجريبية قبل تعديل جداول الإنتاج.
قم بترقية تعدين الملابس إلى الفولاذ المقسى إذا كنت تخطط لمعالجة الألياف المعاد تدويرها الكاشطة بسرعات عالية.
قم بتثبيت أنظمة التسوية التلقائية ذات الحلقة المغلقة للحفاظ على وزن الويب الثابت أثناء تقلبات معدل التغذية.
قم بمعايرة سرعات الالتصاق لتتناسب بشكل مثالي مع معدلات التغذية الجديدة، مما يمنع تمزق الألياف الأولي والعيوب النهائية.
قم بتنفيذ ضوابط صارمة لأنظمة التدفئة والتهوية وتكييف الهواء (HVAC) للحفاظ على الرطوبة النسبية المثالية، والتخلص من توقف الماكينة بسبب الكهرباء الساكنة.
ج: تشمل العوامل الأساسية دقة الألياف (denier/micronaire)، وطول التيلة، ووزن الويب المستهدف (GSM)، وكفاءة اللصق، وسرعة الأسطوانة، وكفاءة نقل الدوفر، والهندسة المحددة لملابس البطاقة.
ج: تتطلب الألياف الدقيقة (الدنيير السفلي) إجراء تمشيط أكثر كثافة للفصل والتوازي. وهي تتطلب عمومًا سرعات إنتاجية أبطأ لمنع تلف الألياف وتحميل الأسطوانة وتكوين nep مقارنة بالألياف الخشنة.
ج: يفرض اللاصق الفتح الأولي لخصلات الألياف. إذا كانت سرعتها لا تتطابق مع معدل التغذية، فإنها تزيل كتلًا كبيرة أو تتسبب في تمزق شديد في الألياف، مما يؤدي إلى تدهور جودة الويب بشكل دائم قبل بدء عملية التمشيط الرئيسية.
ج: تقوم تكوينات الأسطوانة المزدوجة بتوزيع العمل الميكانيكي المكثف على مرحلتين. يؤدي ذلك إلى تقليل الحمل على الأسلاك الفردية، مما يسمح بمعدلات تغذية أعلى وتوازي أفضل دون إرباك أسطوانة رئيسية واحدة.
ج: يحدث تحميل الأسطوانة عندما تملأ الألياف الفراغات الموجودة بين أسنان السلك بالكامل. يحدث هذا عندما تتجاوز معدلات التغذية السعة المادية للسلك، مما يتسبب في قيام الماكينة بلف الألياف إلى خيوط بدلاً من تمشيطها.
ج: تعمل الرطوبة المثالية كمواد تشحيم طبيعية وتقلل من الكهرباء الساكنة. يؤدي القليل جدًا من الرطوبة إلى تراكم الكهرباء الساكنة والتفاف الألياف، بينما يؤدي الكثير منها إلى التصاق الألياف. تتيح الرطوبة المناسبة سرعات تشغيل أعلى مستدامة.
ج: نعم، توفر زيادة عرض العمل طريقة خطية لتعزيز الإنتاجية. تقوم الماكينة الأوسع بمعالجة كتلة أكبر دون زيادة إجهاد الألياف أو عدد دورات الماكينة في الدقيقة، بشرط أن تحافظ تغذية المزلق على التماثل عبر الماكينة.


