
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-29 المنشأ:محرر الموقع


تقدم معالجة الألياف الاصطناعية مثل البوليستر (PET) والبولي بروبيلين (PP) تحديات ميكانيكية وحرارية فريدة لا يمكن لأجهزة الألياف الطبيعية القياسية التعامل معها دون المساس بجودة الويب. يؤدي استخدام التكوينات العامة للألياف الاصطناعية عالية المتانة ومنخفضة الرطوبة إلى تراكم الكهرباء الساكنة وانصهار الألياف وتوليد القوة المفرطة وتسارع تآكل الأسلاك. تؤثر هذه المشكلات بشكل مباشر على فعالية المعدات وإنتاجيتها بشكل عام. وللتخفيف من هذه المخاطر وضمان كفاءة رأس المال، يجب على المشترين الفنيين تقييم المعدات مقابل مجموعة صارمة من المعايير الاصطناعية المحددة. يوفر هذا الدليل قائمة مرجعية شاملة للمواصفات لتقييم ماكينة تمشيط البوليستر والبولي بروبيلين ، مع التركيز على نتائج الإنتاج وحقائق التنفيذ.
تعد هندسة الأسلاك أمرًا بالغ الأهمية: تتطلب الألياف الاصطناعية ملفات تعريف محددة من الأسلاك المعدنية (على سبيل المثال، زوايا عمل سلبية أو أقل عدوانية) لمنع تمزق الألياف وإدارة التجعيد العالي.
الإدارة الساكنة والحرارية: يجب أن تتضمن آلة تمشيط البوليستر والبولي بروبيلين القابلة للتطبيق أنظمة متكاملة مضادة للكهرباء الساكنة وتبريد أسطوانة محسّن لمنع اندماج الألياف بسرعات إنتاج عالية.
التكوين يملي التطبيق: يجب أن يتوافق الاختيار بين البطاقات الدوارة (قياسية للأقمشة غير المنسوجة) والبطاقات المسطحة الدوارة المعدلة (للخيوط الاصطناعية المغزولة) بشكل صارم مع منكر الألياف المستهدف ومتطلبات المنتج النهائي.
يتطلب تقييم البائع بيانات تجريبية: يجب أن تفرض قرارات الشراء إجراء تجارب يديرها البائع باستخدام مواصفات ألياف PET/PP الدقيقة (المنكر، طول القطع، نهاية الدوران) المخطط للإنتاج.
جدول المحتويات
تختلف ألياف PET وPP بشكل كبير عن الألياف الطبيعية. تتطلب قوتها العالية وامتصاصها المنخفض للرطوبة وتوليد الكهرباء الساكنة القوية استراتيجيات تمشيط مختلفة. على عكس القطن أو الصوف، تميل الألياف الاصطناعية إلى التمدد والتشوه وتوليد الحرارة بدلاً من أن تنكسر عند تعرضها للاحتكاك المفرط.
تلعب اللمسة النهائية للدوران دورًا رئيسيًا في معالجة الألياف الاصطناعية. تساعد مستويات النهاية المناسبة الألياف على التحرك بسلاسة عبر نظام التمشيط. يؤدي التشطيب القليل جدًا إلى تحميل الأسلاك وتراكم الحرارة، في حين أن التشطيب المفرط يزيد من تماسك الألياف ويقلل من تجانس الويب.
تتطلب الألياف الاصطناعية تمشيطًا لطيفًا ومتحكمًا فيه. يجب ضبط تفاعلات الأسلاك والتخليصات وإعدادات الأسطوانة وفقًا لمنكر الألياف وطولها. يمكن أن تؤدي قوة التمشيط المفرطة إلى إتلاف الألياف وإزالة اللمسات النهائية وإنشاء عيوب حرارية.
يجب أن يوفر نظام تمشيط PET وPP المناسب تشكيلًا مستقرًا للويب، وتوزيعًا ثابتًا للوزن، وتوجيهًا متحكمًا للألياف، والحد الأدنى من توليد الكهرباء الساكنة. يعد التصميم الميكانيكي المناسب والتحكم البيئي ضروريين للحفاظ على جودة الألياف الاصطناعية.
خاصية الألياف | ألياف طبيعية (قطن/صوف) | الألياف الاصطناعية (PET/PP) | التأثير على إعداد الجهاز |
|---|---|---|---|
استعادة الرطوبة | عالية (8-15%) | بالقرب من الصفر (0-0.4%) | يتطلب القضاء على الكهرباء الساكنة النشطة والتحكم في المناخ. |
المثابرة | منخفضة إلى متوسطة | عالي | يتطلب تعدين الأسلاك القوية لمنع التآكل السريع. |
الحساسية الحرارية | منخفض (يحترق عند درجات حرارة عالية) | عالية (الانصهار/الصمامات) | يتطلب سرعات أسطوانة أقل وديناميكيات هوائية محسنة. |
تجعيد | طبيعي، غير منتظم | ميكانيكية وموحدة للغاية | يتطلب أجزاء متخصصة قبل الفتح قبل الأسطوانة الرئيسية. |
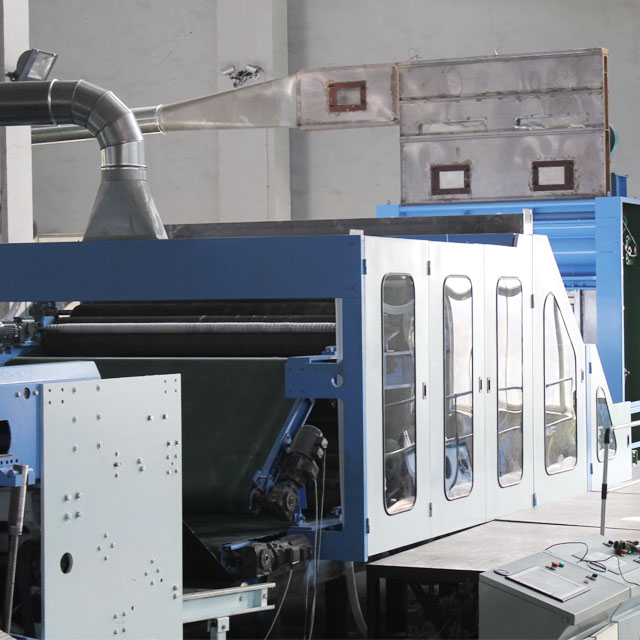
غالبًا ما تصل الألياف الاصطناعية في بالات كثيفة ذات كثافة ظاهرية غير متناسقة. توفر أنظمة التغذية الوزنية تحكمًا أكثر دقة في تدفق الكتلة مقارنة بالأنظمة الحجمية، مما يضمن ثبات وزن التغذية. تتطلب منطقة التغذية اللاصقة قبضة قوية من الألياف؛ تمنع بكرات التغذية المخددة ذات الضغط العالي نتف الخصلات الكبيرة، وتقلل من تكوين nep، وتحمي مكونات التمشيط.
يجب موازنة قطر الأسطوانة وسرعتها لتجنب الاضطراب الزائد وتوليد الحرارة أثناء المعالجة الاصطناعية. توفر الأسطوانات الأكبر مساحة أكبر للتمشيط بسرعات أقل، مما يحسن فصل الألياف مع تقليل الضرر الحراري. تضمن أنظمة doffer الفعالة النقل المستقر للويب ويمكن تحسينها للحصول على قوة موحدة في التطبيقات غير المنسوجة.
تتطلب الألياف الصناعية عالية التجعيد فتحًا مسبقًا لطيفًا قبل الدخول إلى منطقة التمشيط الرئيسية. تعمل شرائح التمشيط الثابتة القابلة للتعديل على تقليل إجهاد الألياف وتحسين التحكم. تعمل التصميمات الناعمة للغطاء السفلي على تثبيت تدفق الهواء، ومنع فقدان الألياف، وتجنب لف الألياف غير الضرورية نظرًا لأن المواد الاصطناعية تحتوي عمومًا على شوائب أقل من القطن.
يعتمد اختيار الماكينة على المنتج النهائي. تُفضل البطاقات الدوارة للتطبيقات غير المنسوجة لأن أنظمة العمال والتجريد متعددة المراحل الخاصة بها توفر فتحًا قويًا ومزجًا وتشكيلًا للويب. تعد البطاقات المسطحة المعدلة أكثر ملاءمة لإنتاج الخيوط الاصطناعية، حيث تكون محاذاة الألياف والتوازي المتحكم فيه أكثر أهمية.
تتطلب الشبكات الاصطناعية تكثيفًا دقيقًا لتجنب تراكم الكهرباء الساكنة وأخطاء الصياغة. تضمن بكرات التكثيف المصممة خصيصًا تجميعًا سلسًا للويب، بينما تمنع أنظمة اللف الدقيقة تغيرات التوتر غير المرغوب فيها أثناء التعبئة والتغليف الفضية. يعد التسليم المستقر أمرًا ضروريًا للحفاظ على جودة السحب والغزل.
يؤثر اختيار ملابس البطاقة بشكل مباشر على أداء الألياف الاصطناعية. تتطلب ألياف الدنير الدقيقة سلكًا عالي الكثافة للفصل الفعال، بينما تحتاج الألياف الخشنة إلى مقاطع منخفضة الكثافة لمنع الكسر والتحميل. تعمل زوايا الأسلاك الأقل عدوانية على تحسين تجريد الألياف، كما تعمل المواد المقاومة للتآكل مثل السبائك المطلية على إطالة عمر الملابس عند معالجة الألياف الاصطناعية الكاشطة.
السرعة القصوى للآلة لا تساوي دائمًا المخرجات القابلة للاستخدام. قد تتسبب المعالجة عالية السرعة للألياف الاصطناعية الدقيقة في حدوث كهرباء ساكنة وتراكم الحرارة وعيوب على شبكة الإنترنت. يجب على المشترين تقييم بيانات الإنتاج الحقيقية، بما في ذلك توحيد الويب ومستويات nep، بدلاً من الاعتماد فقط على القدرة النظرية.
يتطلب التشغيل عالي السرعة تحكمًا دقيقًا في التوتر بين أداة التجهيز ونظام الصياغة والآلة المتقاطعة. تمنع المزامنة الصحيحة تمدد الويب، والطي، والتوزيع غير المتساوي للوزن أثناء المعالجة النهائية.
تتطلب الألياف الاصطناعية مثل البولي بروبيلين والبوليستر إدارة ثابتة فعالة. تساعد القضبان المؤينة وأنظمة التأريض ونقاط النقل الخاضعة للرقابة على منع التفاف الألياف وانقطاع الإنتاج والتعامل غير المستقر مع الويب.
تساعد حاويات الماكينة في الحفاظ على درجة حرارة ورطوبة ثابتة حول منطقة التمشيط. التحكم المناسب في المناخ يقلل من تراكم الكهرباء الساكنة ويحسن موثوقية نقل الألياف.
تؤدي المعالجة الاصطناعية إلى إنشاء رواسب نهائية تدور وغبار ونفايات متطايرة يمكن أن تؤثر على استقرار الماكينة. تعمل أنظمة الشفط القوية والمصممة جيدًا على إزالة الملوثات وتمنع إعادة التدوير في منطقة التمشيط.
تعمل سهولة الوصول إلى قنوات الشفط ومناطق تجميع النفايات على تبسيط عملية التنظيف وتقليل وقت التوقف عن العمل. كما يعمل الفصل الفعال للنفايات على تحسين استعادة المواد وكفاءة الإنتاج.
تسمح المحركات العاكسة الحديثة متعددة المحركات بالتحكم المستقل في الأسطوانات والبكرات، مما يتيح إجراء تعديلات سريعة لأنواع الألياف المختلفة وظروف الإنتاج.
ينبغي قياس كفاءة الطاقة من خلال استهلاك الطاقة لكل كيلوغرام من الناتج. تعمل أنظمة القيادة المتقدمة على تقليل الخسائر الميكانيكية وتحسين اقتصاديات الإنتاج بشكل عام.
يتطلب التحول من القطن إلى الألياف الاصطناعية معرفة تشغيلية محدثة. يحتوي البوليستر والمواد الاصطناعية الأخرى على عيوب وأنماط تآكل ومتطلبات إعداد مختلفة. يساعد تدريب OEM ووصفات HMI الرقمية المشغلين على تطبيق المعلمات الصحيحة ومنع التعديلات غير المناسبة.
تتطلب المعالجة الاصطناعية عالية السرعة إدارة صارمة للسلامة. يجب فحص أقفال الماكينة والأغطية الواقية وأنظمة الطوارئ بانتظام لضمان التشغيل الآمن أثناء الصيانة والإنتاج.
تخلق الألياف الاصطناعية تآكلًا أسرع للأسلاك بسبب الاحتكاك المستمر. يجب تعديل جداول الصيانة بناءً على ظروف التآكل الفعلية بدلاً من الجداول الزمنية التقليدية للقطن. تساعد عمليات الفحص المنتظمة وتحليل nep والطحن في الوقت المناسب في الحفاظ على أداء تمشيط مستقر.
تعمل برامج الصيانة الوقائية على تقليل تقلبات الجودة ووقت التوقف عن العمل. إن الحفاظ على الفنيين المدربين ومعدات الطحن المناسبة وموارد خدمة الأسلاك المتاحة يضمن جودة الويب المتسقة أثناء الإنتاج الاصطناعي على المدى الطويل.
إن عالية الأداء آلة التمشيط تكون فعالة بقدر الخط الذي تعمل فيه. يؤدي الاختناق في غرفة النفخ أو خط الفتح إلى تجويع البطاقة، مما يؤدي إلى أوزان ويب غير منتظمة. على العكس من ذلك، فإن الاختناق في إطار السحب أو اللفة المتقاطعة يجبر البطاقة على التباطؤ، مما يؤدي إلى تعطيل التوازن الحراري والديناميكي الهوائي.
يعد التكامل السلس مع PLC عبر خط الإنتاج بأكمله أمرًا إلزاميًا. يجب أن يقوم الخط الافتتاحي بضبط معدل التغذية الخاص به بناءً على مستشعرات مستوى المزلق بالبطاقة. يجب أن تقوم المعدات النهائية بمزامنة سرعتها مع بكرات تسليم البطاقة. يضمن هذا الاتصال ذو الحلقة المغلقة إنتاجًا مستمرًا ومستقرًا دون تدخل يدوي.
قم بصياغة طلب رسمي لتقديم العروض (RFP) يتضمن أوراق بيانات الألياف المحددة الخاصة بك، وتفاصيل الدنير، وطول القطع، ونوع النهاية الدوارة.
حدد موعدًا لتجارب الآلة الفعلية في منشأة البائع باستخدام المواد الخام الفعلية لمصنعك للتحقق من الإنتاجية وجودة الويب.
تحقق من التوافق الكامل مع PLC بين المعدات المقترحة وخطوط الفتح الأولية الموجودة لديك وأنظمة الصياغة أو اللف النهائية.
قم بوضع جدول صيانة تنبؤي واضح لطحن الأسلاك واستبدالها بناءً على الخصائص الكاشطة للألياف الاصطناعية المحددة لديك.
ج: تعتمد سرعة الأسطوانة بشكل كبير على منكر الألياف ونوع الماكينة. بشكل عام، يتطلب البوليستر سرعات أقل من القطن لمنع الضرر الحراري وتراكم الكهرباء الساكنة. تتراوح السرعات عادةً بين 300 و500 دورة في الدقيقة، اعتمادًا على قطر الأسطوانة. تسمح الأقطار الأكبر بعدد دورات أقل في الدقيقة مع الحفاظ على سرعة السطح اللازمة للتمشيط الفعال.
ج: تتم إدارة الوضع الثابت من خلال مجموعة من الأنظمة النشطة والسلبية. تستخدم الآلات قضبان مؤينة نشطة في نقاط النقل الحرجة لتحييد الشحنات الساكنة. يوفر التأريض المتخصص لجميع مكونات الماكينة مسارًا للتفريغ. بالإضافة إلى ذلك، تساعد العبوات الديناميكية الهوائية في الحفاظ على ضوابط صارمة للرطوبة البيئية، وهو أمر حيوي لتبديد الكهرباء الساكنة في مادة البولي بروبيلين.
ج: لا. على الرغم من أنه قد يدفع الألياف فعليًا، إلا أن الإعداد القياسي للقطن سيتسبب في تلف شديد للألياف ومشاكل في التحميل والكهرباء الساكنة. تتطلب معالجة البوليستر تعديلات محددة، بما في ذلك مقاطع الأسلاك الأقل عدوانية، وسرعات الأسطوانات المختلفة، والأغلفة السفلية الصلبة، وأنظمة إزالة الكهرباء الساكنة النشطة.
ج: يحدث اندماج الألياف عندما يؤدي الاحتكاك الميكانيكي المفرط إلى توليد حرارة تتجاوز نقطة انصهار البوليمر. يحدث هذا عادةً عن طريق تشغيل الأسطوانة بسرعات عالية جدًا بالنسبة إلى منكر الألياف المحدد، أو عن طريق استخدام هندسة الأسلاك غير المناسبة التي تحبس الألياف الاصطناعية بدلاً من إطلاقها بشكل نظيف.
ج: يتم تصنيع ألياف البوليستر الباهتة وشبه الباهتة باستخدام إضافات ثاني أكسيد التيتانيوم لتقليل لمعانها الطبيعي. هذه المادة الكيميائية كاشطة للغاية. تؤدي معالجة هذه الألياف بأسلاك فولاذية قياسية إلى تآكل سريع ونقاط حادة. تعتبر طلاءات كربيد التنغستن أو السبائك المتخصصة ضرورية لمقاومة هذا التآكل.
ج: تملي اللمسة النهائية للدوران مستويات الاحتكاك بين الألياف والسلك المعدني. تسمح اللمسة النهائية المثالية للألياف بالانفصال والنقل بسلاسة. يؤدي التشطيب القليل جدًا إلى حدوث احتكاك عالي، مما يؤدي إلى تحميل الأسلاك والتلف الحراري. الكثير من اللمسات النهائية تجعل الألياف لزجة، مما يؤدي إلى ضعف التفرد وتكوين الويب غير المتساوي.


