
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-29 المنشأ:محرر الموقع


يقلل تكوين الويب غير المتساوي من قوة المنتج، ويزيد من النفايات، ويسبب عيوبًا في المصب. في أنظمة التمشيط عالية السرعة، غالبًا ما تنتج هذه المشكلات عن التآكل الميكانيكي، أو تغيرات تدفق الهواء، أو مشكلات مزامنة المحرك، أو اختلافات المواد الخام.
يساعد النهج المنهجي لاستكشاف الأخطاء وإصلاحها في تحديد السبب الحقيقي عن طريق فحص مكونات الماكينة، وتوازن تدفق الهواء، ودقة التحكم. يتيح ذلك إجراء إصلاحات مستهدفة وتخطيط أفضل للصيانة وجودة ويب مستقرة.
التآكل الميكانيكي هو السبب الرئيسي: تدهور الأسلاك المعدنية الموجودة على الأسطوانة أو الطبقة السفلية أو المسطحة يمثل غالبية عيوب الشبكة المحلية وتوليد nep.
القياس الدقيق غير قابل للتفاوض: يمكن أن تؤدي الاختلافات الصغيرة التي تصل إلى 0.001 بوصة في إعدادات الأسطوانة إلى العازلة إلى حدوث مخالفات كبيرة في وزن الويب (ارتفاع نسبة السيرة الذاتية).
الديناميكا الهوائية تملي نقل الألياف: يؤدي تدفق الهواء غير المتوازن أو أنظمة الشفط الضعيفة إلى تعطيل عملية نقل الألياف الدقيقة، مما يؤدي إلى هياكل ويب غائمة أو غير مكتملة.
تعد مزامنة المحرك أمرًا بالغ الأهمية: يمكن أن يؤدي الانزلاق الجزئي في الأحزمة أو التأخير في محركات الأقراص المؤازرة إلى حدوث اختلافات في الصياغة تحاكي الأخطاء الميكانيكية.
يعد توحيد التغذية في المنبع متطلبًا أساسيًا: ستفشل الجهود التشخيصية في مرحلة التمشيط إذا لم يتم أولاً التخلص من اختلافات تغذية المزلق، أو أخطاء غرفة الفتح، أو تشطيبات الألياف غير المناسبة.
جدول المحتويات
يعد إنشاء مقاييس أساسية صارمة الخطوة الأولى في تشخيص مشكلات جودة الويب. يعمل معامل التباين (CV%) كمؤشر أساسي لاتساق وزن الويب. ويشير الارتفاع المفاجئ في نسبة السيرة الذاتية على المدى القصير أو الطويل مباشرة إلى حالات شاذة ميكانيكية أو في الصياغة. بالإضافة إلى اختلاف الوزن، يوفر عدد nep لكل جرام نظرة ثاقبة على توازي الألياف وحالة الأسلاك. تلعب معايير التوحيد البصري أيضًا دورًا. يجب على المشغلين مراقبة الغيوم والخطوط الطولية والقضبان المستعرضة على لوحة الويب. إن تحديد عتبات محددة لهذه المقاييس يسمح لفرق الصيانة بالتمييز بين التباين التشغيلي العادي والأخطاء الميكانيكية القابلة للتنفيذ. على سبيل المثال، تزيد نسبة CV% عن 5% في التطبيقات غير المنسوجة من البوليستر القياسي مما يستلزم إجراء فحص ميكانيكي فوري.
يؤدي تجاهل المخالفات البسيطة في الويب إلى تفاقم الأخطاء خلال مراحل التصنيع اللاحقة. في تطبيقات الغزل، تتسبب الشبكات غير المستوية في حدوث انقطاعات في الصياغة، وزيادة شعر الغزل، وتؤدي إلى امتصاص غير متناسق للصبغة في الملابس النهائية. في إنتاج الأقمشة غير المنسوجة، تترجم اختلافات وزن النسيج مباشرة إلى نقاط ضعف أثناء التشابك المائي أو ثقب الإبرة. تؤثر هذه البقع الضعيفة على خصائص حاجز النسيج وقوة الشد. ويشمل التأثير المالي زيادة معدلات الخردة، وتخفيض تصنيفات المنتجات، والتآكل المتسارع للآلات النهائية التي تضطر إلى معالجة المواد غير المنتظمة. يؤدي تشغيل جهاز به عيوب معروفة في الويب إلى استهلاك هوامش الربح سريعًا من خلال إهدار الألياف الخام وساعات العمل الضائعة.
قبل البدء في أي استكشاف الأخطاء وإصلاحها الميكانيكية، يجب عليك تحقيق الاستقرار في بيئة التشغيل. تؤثر درجة الحرارة والرطوبة النسبية بشكل مباشر على احتكاك الألياف وتوليد الكهرباء الساكنة. الحفاظ على ضوابط بيئية صارمة لاستبعاد مشاكل الصياغة الناجمة عن المناخ. تتطلب بيئة التشغيل القياسية لمعالجة القطن عادةً رطوبة نسبية تتراوح من 55 إلى 65% عند درجة حرارة 75 درجة فهرنهايت. علاوة على ذلك، فإن بروتوكولات السلامة غير قابلة للتفاوض. قم بتنفيذ إجراءات التأمين/العلامة التجارية (LOTO) الصارمة أثناء جميع عمليات الفحص الميكانيكية الثابتة.
اعزل مصدر الطاقة الرئيسي وقم بتطبيق قفل موحد.
ينزف كل الهواء المضغوط من أنظمة الشد الهوائية.
انتظر لمدة ثلاث دقائق على الأقل حتى تتوقف الأسطوانة الرئيسية عن التحرك تمامًا.
تحقق من حالة انعدام الطاقة باستخدام مقياس متعدد تمت معايرته على أطراف محرك الأقراص قبل فتح أي لوحات وصول.
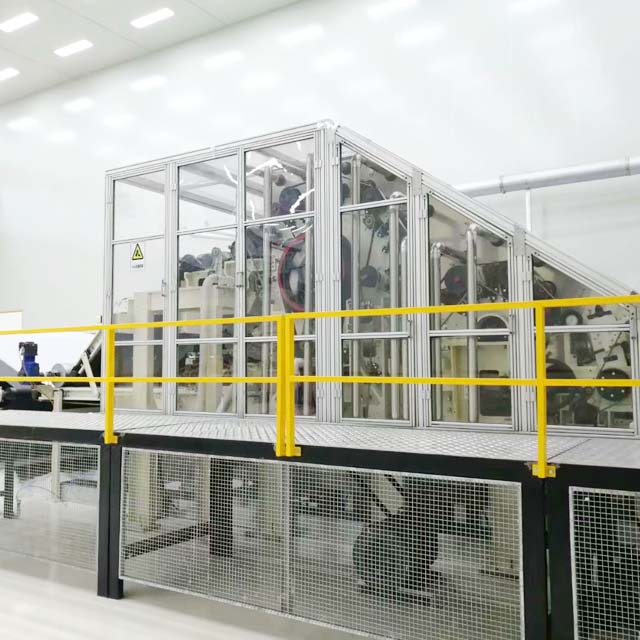
تحدد حالة الملابس المعدنية الموجودة على الأسطوانة، واللاقط، والغطاء كفاءة فتح الألياف ونقلها. يفشل السلك البالي أو التالف أو المحمل في الإمساك بالألياف وتحريرها باستمرار. عندما يفقد سلك الأسطوانة حافته، فإنه يكافح من أجل موازنة الألياف مع الأسطح المسطحة، مما يؤدي إلى توليد أماكن سميكة. يتسبب سلك اللاصق التالف في ضعف فتحة الخصلة الأولية، مما يؤدي إلى تغذية كتل غير منتظمة في منطقة التمشيط الرئيسية. بالإضافة إلى ذلك، تفشل الأسطح المسطحة الباهتة في استخراج الألياف القصيرة والنفايات بشكل فعال. يعد هذا التدهور الميكانيكي من بين الأكثر شيوعًا أسباب الويب غير المستوية ، مما يؤدي إلى ضعف فصل الألياف وعيوب الشبكة المحلية. افحص السلك عن كثب بحثًا عن وجود أي خلل أو كدمات أو أسنان مفقودة، خاصة على الحواف حيث تميل الألياف إلى الالتفاف.
يعتمد التمشيط على الخلوصات المجهرية بين الأسطح المتحركة بسرعة. تعمل الاختلافات الطفيفة التي تصل إلى 0.001 بوصة في مقياس الأسطوانة إلى العازلة على تعطيل نقل الألياف. تعمل الأسطوانات أو الأسطوانات اللامركزية - حيث لم تعد الأسطوانة مستديرة تمامًا - على إنشاء اختلافات دورية في الويب، تُعرف باسم موجات الصياغة. تعمل الإعدادات غير الصحيحة بين لوحة التغذية واللاقط على تغيير شدة تيار الألياف الأولي، مما يؤدي إلى نتف الخصلة بدلاً من التمشيط الناعم. وبالمثل، فإن الخلوصات غير الصحيحة بين الأسطوانة والمسطحات تقلل من كثافة التمشيط، مما يسمح لحزم الألياف غير المنفصلة بالمرور وتعطيل تجانس الويب.
واجهة المكون | نطاق التخليص القياسي (بوصة) | أعراض قياس غير لائق |
|---|---|---|
لوحة تغذية للLicker-in | 0.010 - 0.015 | خصلات مقطوعة، تلف الألياف، تغذية غير منتظمة. |
اللاعق في الاسطوانة | 0.007 - 0.010 | سوء نقل الخصل، والتسرب المفرط للألياف. |
اسطوانة إلى الشقق | 0.008 - 0.012 | عدد مرتفع من nep، وكتل غير ممسوحة، وضعف التوازي. |
اسطوانة إلى دوفر | 0.004 - 0.006 | غيوم الويب، إعادة تدوير الألياف الشديدة على الاسطوانة. |
يعتمد نقل الألياف داخل البطاقة عالية السرعة بشكل كبير على تيارات الهواء الخاضعة للرقابة. يجب إدارة الطبقة الحدودية من الهواء المحيطة بالأسطوانة بدقة. تعمل نقاط الشفط المسدودة أو الأغطية السفلية التالفة أو سرعات المروحة غير الصحيحة على تعطيل هذا التوازن الديناميكي الهوائي. عند تعرض تدفق الهواء للخطر، قد تنفصل الألياف قبل الأوان أو تفشل في الانتقال إلى الوعاء. يؤدي هذا إلى إعادة تدوير الألياف، حيث تنتقل الألياف عدة مرات حول الأسطوانة. تصبح الألياف المعاد تدويرها أكثر من اللازم، وتتلف، وتتكتل معًا في النهاية، مما يخلق مظهرًا غائمًا أو غير مكتمل في الشبكة النهائية. افحص جميع أجزاء الغلاف السفلي للتأكد من عدم وجود نتوءات أو تراكم الوبر أو عدم المحاذاة التي يمكن أن تؤدي إلى تعثر الطبقة الحدودية.
يتطلب اتساق الصياغة مزامنة السرعة المطلقة بين الأسطوانات. تؤدي أحزمة القيادة البالية، أو البكرات المنزلقة، أو محركات التردد المتغير الفاشلة (VFDs) إلى حدوث اختلافات دقيقة في سرعات الأسطوانة. إذا تقلبت سرعة doffer ولو قليلاً بينما تظل الأسطوانة ثابتة، فإن نسبة المسودة تتغير على الفور، مما يتسبب في وجود أشرطة عرضية في الويب. تتسبب السرعات غير المتزامنة بين أسطوانة التغذية ووحدة اللاصق في تغذية الخصل بشكل غير منتظم، مما يؤثر على تساوي الويب على المدى القصير. يتطلب تحديد أعطال نقل الطاقة مراقبة دقيقة لسرعة الدوران باستخدام مقاييس سرعة الدوران القوية في ظل ظروف الحمل الفعلية.
غالبًا ما تكشف الجهود التشخيصية في مرحلة التمشيط عن فشل العملية الأولية. إن الوزن غير المنتظم الذي يتم تسليمه من نظام تغذية المزلق يجبر البطاقة على معالجة كميات مختلفة من الألياف، مما يربك قدرات التصحيح التلقائية. تظهر أيضًا الاختلافات في طول الألياف الأساسية أو تجعيدها أو مستويات تشطيبها على شكل تفاوت. عند معالجة الألياف الاصطناعية مثل البوليستر أو الفسكوز، يؤدي تراكم الكهرباء الساكنة إلى تنافر الألياف مع بعضها البعض أو التشبث بالأسطح المعدنية، مما يؤدي إلى تعطيل تماسك الويب. على العكس من ذلك، قد تقدم الألياف الطبيعية مثل القطن مستويات مختلفة من النفايات التي تحمل السلك وتتداخل مع كفاءة التمشيط.
المرحلة الأخيرة من تكوين الويب حساسة للغاية لتغيرات التوتر. يؤدي التوتر غير المناسب بين الأسطوانة، ولفافة التجريد، ولفائف السحق إلى ترهل أو تمدد الشبكة الهشة. يؤدي التوتر المفرط إلى سحب الشبكة بشكل غير متساوٍ، مما يؤدي إلى ظهور بقع رفيعة أو تمزقات طولية. في التطبيقات غير المنسوجة، تؤدي مآزر التسليم البالية أو نقاط الدخول المتقاطعة غير المحاذاة إلى تشويه الويب مباشرة بعد خروجها من البطاقة. إن الحفاظ على نسب سرعة دقيقة في منطقة الإقلاع يحافظ على التجانس الذي تم تحقيقه في منطقة التمشيط الرئيسية. يجب على المشغلين فحص حالة سطح بكرات التجريد بشكل روتيني بحثًا عن الحز أو التآكل.
يبدأ استكشاف الأخطاء وإصلاحها بشكل فعال بالتعرف الدقيق على الخلل. يوفر الفحص اليدوي باستخدام لوحات الويب تعليقات مرئية فورية على الأخطاء والقمامة والمخالفات الجسيمة. ومع ذلك، توفر أنظمة المسح الضوئي الآلية المضمنة بيانات موضوعية مستمرة. تكتشف هذه المستشعرات الاختلافات المجهرية في كثافة الويب وتحدد عيوبًا بصرية محددة لأصولها الميكانيكية. من خلال تحليل تكرار ونمط الغيوم، أو الخطوط الطولية، أو القضبان المستعرضة، يمكن للفنيين عزل المكون المعطل دون الحاجة إلى تفكيك الماكينة بشكل غير ضروري. إن الاعتماد فقط على العين المجردة بسرعات إنتاج تبلغ 150 مترًا في الدقيقة لا يكفي لمراقبة الجودة الحديثة.
يؤدي استخدام مصفوفة منظمة إلى تسريع عملية التشخيص عن طريق ربط عيوب معينة في الويب بأصولها الميكانيكية أو الديناميكية الهوائية الأكثر احتمالاً.
نمط عيب الويب | الأصل الميكانيكي الأساسي | الديناميكا الهوائية الثانوية/أصل القيادة | الإجراء التشخيصي الموصى به |
|---|---|---|---|
خطوط طولية | تلف الأسلاك الموضعي على الأسطوانة/العرض؛ الشقق المحظورة. | الغلاف السفلي التالف يعطل تدفق الهواء. | فحص الأسلاك للكدمات. تحقق من محاذاة الغلاف السفلي. |
أشرطة عرضية (دورية) | بكرات غريب الأطوار محامل البالية التروس التالفة. | انزلاق أحزمة القيادة. تذبذب سرعة VFD. | إجراء تحليل الاهتزاز. تحقق من شد الحزام وحمل المحرك. |
شبكة غائمة أو غير مكتملة | سلك اسطوانة مملة. مقياس اسطوانة إلى doffer غير مناسب. | عدم التوازن الديناميكي الهوائي نقاط الشفط المحظورة. | قياس المقياس الديناميكي. خريطة الضغط الثابت في مناطق الشفط. |
ارتفاع عدد نيب | سلك اللاعق البالي؛ إعدادات مسطحة غير مناسبة. | إعادة تدوير الألياف بسبب سوء نقل doffer. | فحص حدة الأسلاك. تحقق من الخلوصات المسطحة إلى الأسطوانة. |
غالبًا ما يظهر التدهور الميكانيكي على شكل اهتزاز غير طبيعي قبل أن يتسبب في حدوث أخطاء خطيرة في الشبكة. يساعد نشر مستشعرات الاهتزاز على اكتشاف تآكل المحمل، أو عدم توازن الأسطوانة، أو البكرات اللامركزية مبكرًا. يجب أن يتضمن التدقيق الميكانيكي الشامل قياس المقياس الديناميكي. تتغير الإعدادات الثابتة في ظل سرعات التشغيل ودرجات الحرارة بسبب تمدد الطرد المركزي للأسطوانة. ويضمن قياس هذه الخلوصات ديناميكيًا أن تعمل البطاقة ضمن التفاوتات المحددة أثناء الإنتاج الفعلي. استخدم أجهزة استشعار بصرية أو سعوية متخصصة لقياس الفجوة بين الأسطوانة والدوفر أثناء تشغيل الماكينة بكامل سرعتها في الدقيقة.
نظرًا لأن الديناميكا الهوائية تملي نقل الألياف، فإن رسم خرائط تدفق الهواء يعد خطوة تشخيصية إلزامية. استخدم مقاييس الضغط وأنابيب البيتوت لقياس الضغط الساكن وسرعة الهواء عند نقاط النقل الحرجة، مثل اللاصق إلى الأسطوانة والأسطوانة إلى مناطق التفريغ. قارن هذه القراءات بمواصفات OEM. تشير الانحرافات إلى قنوات مسدودة، أو مراوح شفط فاشلة، أو أغلفة سفلية غير محاذية تعمل على تعطيل الطبقة الحدودية للألياف بشكل فعال. غالبًا ما يؤدي انخفاض الضغط السلبي عند نقاط استخراج النفايات بشكل مباشر إلى تراكم النفايات على سلك الأسطوانة.
عندما لا تسفر الفحوصات الميكانيكية والديناميكية الهوائية عن أي أخطاء، فمن المحتمل أن يكون نظام القيادة هو السبب. مراقبة أحمال المحرك للكشف عن الارتباط الميكانيكي أو الاحتكاك المفرط. استخدم مقاييس سرعة الدوران القوية لمراقبة المكونات الدوارة تحت الحمل. يكشف هذا عن انزلاق صغير في الأحزمة قد تفتقده مستشعرات RPM القياسية. بالنسبة للآلات المجهزة بمحركات مؤازرة، قم بتحليل برنامج التحكم بحثًا عن أخطاء التأخر أو الضبط في حلقات PID التي قد تسبب اختلافات مؤقتة في الصياغة. ستؤدي حلقة PID التي تم ضبطها بشكل سيئ على محرك الأقراص doffer إلى إنشاء موجة صياغة مستمرة في الشبكة النهائية.
يتطلب الحفاظ على حالة السلك المثالية اتباع نهج استراتيجي. يؤدي الانتقال من جداول الاستبدال المستندة إلى الوقت إلى الطحن المستند إلى الحالة إلى زيادة عمر الأسلاك وجودة الويب إلى الحد الأقصى. قم بتقييم العائد على الاستثمار لتنفيذ فترات طحن صارمة بناءً على الحمولة المعالجة بدلاً من الأيام التقويمية. تقييم فوائد الترقية إلى ملفات تعريف الأسلاك ذات السبائك الدقيقة أو المتخصصة. على سبيل المثال، توفر تصميمات الأسلاك المتشابكة قدرة فائقة على الاحتفاظ بالألياف وكفاءة النقل عند معالجة الخلطات الاصطناعية الصعبة على ماكينة تمشيط حديثة . احتفظ بسجلات مفصلة لأنماط تآكل الأسلاك لتوجيه قرارات الشراء المستقبلية.
تعد أنظمة التسوية التلقائية بمثابة الدفاع الأساسي ضد اختلافات التغذية الأولية. تحليل أداء أدوات التسوية الذاتية على المدى القصير والطويل. إذا كان النظام يكافح للحفاظ على نسبة CV ثابتة، فحدد ما إذا كانت أجهزة الاستشعار تتطلب إعادة المعايرة أو إذا كان وقت الاستجابة الميكانيكية بطيئًا جدًا. يعمل التعديل التحديثي للآلات القديمة باستخدام أدوات تسوية ذاتية سعوية أو بصرية حديثة وعالية الدقة على تحسين قدرة الماكينة بشكل كبير على تصحيح تقلبات الكثافة السريعة في حصيرة التغذية. تأكد من أن مستشعرات بوق القياس أو بكرة التغذية خالية من تراكم الوبر، مما يؤدي إلى تحريف قراءات الكثافة.
تعد المحركات الميكانيكية القديمة التي تستخدم أنظمة الحزام والبكرة المعقدة عرضة بطبيعتها للانزلاق وأخطاء الصياغة. تؤدي الترقية إلى محركات سيرفو تعمل بالتيار المتردد الفردية للتغذية والأسطوانة والخزان إلى إزالة هذه الروابط الميكانيكية. توفر محركات المؤازرة مزامنة مطلقة للسرعة وتسمح بإجراء تعديلات فورية على المسودة. يضمن تركيب أجهزة استشعار دقيقة للتحكم في التوتر في منطقة انطلاق الويب نقل النسيج الدقيق إلى العملية التالية دون أي ترهل أو ترهل غير مرغوب فيه. غالبًا ما تعمل هذه الترقية وحدها على حل عيوب الشريط العرضي المستمرة.
يؤدي دمج تقنية المراقبة المستمرة إلى تحويل الصيانة من التفاعلية إلى التنبؤية. قم بتثبيت أنظمة مراقبة nep والقمامة المضمنة مباشرةً على البطاقة لتلقي تعليقات في الوقت الفعلي حول أداء الأسلاك. يسمح جمع البيانات المركزي لمديري المصانع بتتبع اتجاهات CV% وأحمال المحركات عبر أجهزة متعددة. بالنسبة للمنشآت التي تعالج المواد التركيبية، فإن تركيب قضبان إزالة ثابتة نشطة وأنظمة تحكم محلية في الرطوبة مباشرة داخل حاوية التمشيط يمنع تنافر الألياف ويحسن تماسك الويب. قم بوضع القضبان الثابتة مباشرة بعد مشط doffer أو بكرة الإقلاع لتحقيق أقصى قدر من التأثير.
يتطلب إجراء تدقيق ميكانيكي شامل إيقاف الآلة وإزالة الأغطية وإجراء قياسات دقيقة. يجب عليك الموازنة بين خسائر الإنتاج المباشرة خلال فترة التوقف هذه مقابل النفايات طويلة المدى الناتجة عن تشغيل شبكات دون المستوى الأمثل. غالبًا ما يؤدي التسريع في عملية التشخيص إلى أخطاء تم تشخيصها بشكل خاطئ، مما يؤدي إلى استبدال الأجزاء غير الضرورية واستمرار عيوب الويب. قم بتخصيص نوافذ صيانة مخصصة للتشخيصات العميقة بدلاً من محاولة إجراء إصلاحات سريعة أثناء نوبات الإنتاج النشطة.
تتطلب إعدادات البطاقة الدقيقة والقياس الديناميكي مستوى عالٍ من الكفاءة الفنية. قم بتقييم مستوى مهارة فريق الصيانة الداخلي لديك. في حين أنه يمكن التعامل مع عملية الطحن الروتينية واستبدال الحزام داخليًا، إلا أن الضبط الديناميكي الهوائي المعقد أو برمجة محرك المؤازرة قد يتطلب فنيي تصنيع المعدات الأصلية. ويضمن الاعتماد على عقود خدمة OEM معايرة دقيقة ولكنه يزيد من نفقات الصيانة ويتطلب تنسيق الجدولة. قم بتدريب مجموعة مختارة من الفنيين الداخليين خصيصًا على القياس الديناميكي لسد هذه الفجوة.
يمثل تحديث التكنولوجيا الحديثة على إطارات الحديد الزهر القديمة تحديات هيكلية وإلكترونية. قد تتجاوز أنظمة الإقلاع عالية السرعة أو أجهزة التسوية التلقائية المتقدمة الصلابة الهيكلية للآلات القديمة، مما يؤدي إلى حدوث مشكلات جديدة في الاهتزاز. غالبًا ما يتطلب دمج برامج الاستشعار الحديثة مع وحدات التحكم المنطقية القابلة للبرمجة القديمة (PLCs) برمجة مخصصة ووحدات واجهة. تحقق دائمًا من قدرة المعالجة لـ PLC الموجود قبل إضافة أجهزة استشعار بصرية عالية الدقة إلى الشبكة.
لتقليل مخاطر التنفيذ، اتبع نهجًا تدريجيًا لترقية الأجهزة. ابدأ بتحسين إدارة الأسلاك وتثبيت ضوابط المناخ البيئي، حيث إنها توفر أعلى عائد فوري على جودة الويب. التقدم نحو الضبط الديناميكي الهوائي ومحاذاة الغلاف السفلي. اختتم دورة الترقية بتحديثات محرك الأقراص الإلكترونية المعقدة والتعديلات التحديثية لأجهزة الاستشعار بمجرد استقرار خط الأساس الميكانيكي بالكامل. قم بتوثيق كل تغيير في الإعداد لتحديد نقطة تراجع واضحة في حالة تدهور جودة الويب بعد التعديل.
ابدأ تدقيقًا أساسيًا شاملاً لإعدادات الماكينة الحالية، ومقارنة الموافقات الفعلية بمواصفات OEM لتحديد الانحرافات الميكانيكية الفورية.
قم بمراجعة بيانات CV% التاريخية، وأعداد nep، واتجاهات حمل المحرك لعزل الأنماط التي تشير إلى تآكل مكونات محددة أو فشل مزامنة محرك الأقراص.
قم بإعطاء الأولوية لتدخلات الصيانة بناءً على خطورة الخلل ومعالجة حالة الأسلاك والقياس الدقيق قبل الاستثمار في التعديلات التحديثية الإلكترونية المعقدة.
استشر موردي الأسلاك المتخصصين لتقييم ما إذا كان الانتقال إلى ملفات الأسلاك ذات السبائك الدقيقة أو ملفات تعريف الأسلاك الخاصة بالتطبيقات سيؤدي إلى حل مشكلات نقل الألياف المستمرة.
قم بتنفيذ ضوابط بيئية صارمة والتخلص من الكهرباء الساكنة النشطة لاستبعاد أخطاء الصياغة الناجمة عن المناخ قبل هدم المكونات الميكانيكية.
ج: عادةً ما تنتج الخطوط الطولية عن أضرار ميكانيكية موضعية. الأسباب الأكثر شيوعًا هي الأسلاك المعدنية المكسورة أو المكسورة الموجودة على الأسطوانة أو الوعاء، والتي تفشل في نقل الألياف. يمكن أيضًا أن تؤدي الشقق المسدودة أو المحملة، بالإضافة إلى الأجزاء السفلية التالفة التي تعطل تدفق الهواء المحلي، إلى إنشاء هذه العيوب الطولية المميزة.
ج: يتحكم مقياس الأسطوانة إلى العرض في كفاءة نقل الألياف. إذا كان الإعداد واسعًا جدًا، فلن تتمكن الألياف من النقل، مما يؤدي إلى إعادة التدوير على الأسطوانة وتكوين شبكة غائمة. إذا كان الإعداد محكمًا جدًا، فإنه يخاطر بحدوث تلامس كارثي بين المعدن. تؤدي الاختلافات في هذا المقياس إلى تقلبات فورية في الوزن.
ج: لا. يقوم جهاز التسوية التلقائي فقط بتصحيح اختلافات الوزن في مادة التغذية الواردة عن طريق ضبط سرعة أسطوانة التغذية. لا يمكنه تصحيح التفاوت الناتج عن الأسلاك التالفة، أو الاختلالات الديناميكية الهوائية، أو البكرات اللامركزية، أو التوتر غير المناسب في منطقة إقلاع الشبكة.
ج: تتسبب الأحزمة المنزلقة أو VFDs المتذبذبة في حدوث اختلافات صغيرة في سرعات الأسطوانة. إذا تباطأت أو زادت سرعة الأسطوانة أو بكرات الإقلاع مؤقتًا بينما ظلت سرعة الأسطوانة ثابتة، فإن نسبة السحب تتغير على الفور. يؤدي هذا إلى إنشاء أشرطة عرضية أو أماكن دورية سميكة ورقيقة في الويب.
ج: يجب أن تكون صيانة الأسلاك قائمة على الحالة، وأن تكون مدفوعة بحمولة الألياف المعالجة ودرجة كشط المادة. يجب أن يحدث الطحن الروتيني بناءً على زيادة عدد مرات التكرار أو التبلد البصري. يعد الاستبدال ضروريًا عندما لا يعد الطحن يعيد زاوية عمل السلك أو ارتفاع السن.
ج: عادةً ما تنتج الأعطال الميكانيكية، مثل البكرات اللامركزية أو الأسلاك التالفة، أنماطًا مميزة ومتكررة مثل القضبان المستعرضة الدورية أو الخطوط الطولية الحادة. عادةً ما تنتج الأخطاء الديناميكية الهوائية، مثل الشفط المحظور أو سرعات المروحة غير الصحيحة، عيوبًا عشوائية وغير متكررة مثل الغيوم العامة أو المناطق غير المكتملة أو ذبابة الألياف المفرطة.


