
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-29 المنشأ:محرر الموقع


يتم تحديد السلامة الهيكلية والتوحيد للقماش غير المنسوج المثقوب بالإبرة قبل وقت طويل من وصول النسيج إلى نول الإبرة. إنهم يعتمدون كليًا على دقة غرفة النفخ الخاصة بك والتحضير المسبق للتمشيط. يواجه مديرو المصانع دائمًا مقايضة صعبة على أرضية الإنتاج. أنت تريد زيادة سرعة الإنتاج إلى الحد الأقصى، ولكن يجب عليك الحفاظ على سلامة الألياف. تؤدي شدة الفتح غير الصحيحة إلى فشل شديد في المعالجة النهائية. يؤدي الإفراط في الفتح إلى كسر فوري للألياف وتكوين nep سريع. يؤدي عدم الفتح إلى إتلاف ملابس البطاقات باهظة الثمن، ويقلل من كفاءة التنظيف، ويخلق ملفات تعريف ويب غير متساوية إلى حد كبير. يتطلب إنشاء نهج منظم لتحديد شدة الفتح تحليل مواصفات محددة للألياف ومعايرة خلوص الماكينة بدقة. يجب أن تفهم العلاقة المباشرة بين التحضير المسبق للتمشيط وقوة الشد النهائية للويب. يوفر هذا الدليل إطارًا فنيًا لتحسين هذه المعلمات على مستوى الإنتاج. نحن نوضح كيفية معايرة المعدات، وموازنة الإنتاجية مع الجودة، ومنع عيوب المعالجة الشائعة.
موازنة الكثافة والنزاهة: تعمل سرعات الفتح الأعلى على زيادة كفاءة التنظيف والتخصيص ولكنها تزيد بشكل كبير من خطر توليد nep وتقليل طول التيلة.
المعايرة الخاصة بالألياف: تعتمد الإعدادات المثالية بشكل صارم على منكر الألياف، وطول التيلة، والتجعيد، ومحتوى سلة المهملات؛ لا يوجد إعداد عالمي لآلة فتح الألياف.
الخلوص أمر بالغ الأهمية: تحدد المسافة بين بكرات التغذية ومضارب الفتح العمل الميكانيكي المطبق على خصلات الألياف، مما يؤثر بشكل مباشر على قدرة آلة التمشيط على تكوين شبكة موحدة واستخراج الشوائب.
التأثير على مجرى النهر: تتجلى شدة الفتح الضعيفة في كسر الإبرة، ونسب السحب غير المتساوية، وضعف قوة الشد أثناء مرحلة تثقيب الإبرة.
جدول المحتويات
الهدف الأساسي من فتح الألياف هو تقليل خصلات الألياف الكبيرة إلى حزم أصغر وموحدة دون الإضرار بالألياف الفردية. تضمن حصيرة التغذية المجهزة جيدًا أداءً مستقرًا للتمشيط، مما يمنع تقلبات الكثافة التي تسبب وزنًا غير متساوٍ للنسيج وضعف الجودة. يسمح الفتح الصحيح للأسطوانة الرئيسية وبكرات العامل بالعمل بكفاءة من خلال توفير إمداد ثابت من الألياف.
أثناء الفتح، يتم فصل الألياف تدريجيًا أثناء إزالة الغبار والألياف القصيرة والمواد الغريبة. تعتبر خطوة التنظيف هذه مهمة بشكل خاص للألياف الطبيعية والمواد المعاد تدويرها، حيث يمكن أن تؤدي الشوائب إلى إتلاف ملابس البطاقة وتقليل كفاءة الماكينة. يعمل الفتح التدريجي على تحسين إضفاء الطابع الشخصي على الألياف ويخلق تدفقًا أنظف وأكثر استقرارًا للمواد في عملية التمشيط.
يجب أن توفر غرفة النفخ حصيرة ألياف مستمرة ومتسقة للبطاقة. تؤدي الاختلافات في حجم الخصلة أو كثافة التغذية إلى إنشاء نقاط ضعف لا تستطيع آلة التمشيط تصحيحها بالكامل. تضمن المعايرة الدقيقة لمعدات الفتح التدفق المستقر للمواد، وتكوين الويب الموحد، وتحسين كفاءة الإنتاج النهائية.
تتبع عملية تحضير الألياف النموذجية مسار التخفيض التدريجي:
نتف الحزم: يزيل كتل الألياف الكبيرة من الحزم المضغوطة.
الفتحة الخشنة: تقسم الخصلات الكبيرة إلى حزم أصغر.
المزج: إنشاء خليط متجانس من ألياف مختلفة.
فتحة دقيقة: تنتج خصلات صغيرة صغيرة للتمشيط.
النقل الهوائي: يوصل الألياف المعدة إلى وحدة تغذية البطاقة.
تعمل الألياف المفتوحة بشكل صحيح على تحسين كفاءة التمشيط ودعم أداء أفضل لثقب الإبر. يسمح توزيع الألياف الموحد للإبر بالاختراق باستمرار وإنشاء تشابك ألياف أقوى. يمكن أن تتسبب الخصلات المفتوحة بشكل سيء في انحراف الإبرة والترابط غير المتساوي وتقليل قوة القماش. ولذلك فإن عملية الفتح الخاضعة للرقابة ضرورية لإنتاج مواد غير منسوجة مستقرة وعالية الجودة.
يجب أن تتطابق شدة الافتتاح مع الخصائص الفيزيائية للألياف. تتطلب الألياف الأساسية الأطول عملاً لطيفًا ومساحة أوسع لمنع الكسر، بينما يمكن للألياف الأقصر أن تتحمل سرعات أعلى وإعدادات أكثر إحكامًا. يجب دائمًا قياس طول الألياف قبل ضبط معلمات الماكينة لتجنب التدهور غير الضروري.
تحدد دقة الألياف وتجعيدها مدى قوة معالجة المادة. تعتبر ألياف الدنير الدقيقة أكثر عرضة للتشابك والتراكم الساكن، بينما تتطلب الألياف عالية التجعيد فتحة يمكن التحكم فيها للحفاظ على حجمها ومرونتها. الهدف هو فصل الألياف دون الإضرار ببنيتها الطبيعية.
تتطلب المواد المختلفة استراتيجيات فتح مختلفة. تحتاج الألياف الاصطناعية النظيفة بشكل أساسي إلى الفصل والتفرد، بينما تتطلب المواد المعاد تدويرها والألياف الطبيعية إجراءات أقوى لإزالة الغبار والشوائب. يجب على المشغلين الموازنة بين كفاءة التنظيف وخطر تقصير الألياف أو إتلافها.
تتحكم سرعة الخافق والتخليص وتصميم عنصر الفتح بشكل مباشر في كثافة المعالجة. يزيد عدد الدورات في الدقيقة الأعلى من التأثير الميكانيكي وقدرة التنظيف ولكنه قد يؤدي إلى تلف الألياف الحساسة. توفر الشبكات المسننة فتحة أكثر سلاسة للألياف الطويلة، بينما توفر الأسلاك المسننة عملاً أقوى للمواد الصعبة. تعد المطابقة الصحيحة لإعدادات الماكينة مع نوع الألياف أمرًا ضروريًا للحصول على جودة مستقرة.
البوليستر البكر: سرعة معتدلة وتراخيص قياسية؛ التركيز على فصل الألياف.
رديئة معاد تدويرها: عملية فتح أقوى لإزالة الملوثات وكسر حزم الألياف الكثيفة.
مادة البولي بروبيلين الدقيقة: سرعات أقل وخلوصات أوسع لتقليل تكوين الكهرباء الساكنة والكهربائية.
الصوف الطبيعي: فتحة تدريجية لطيفة للحفاظ على طول التيلة والتجعيد الطبيعي.
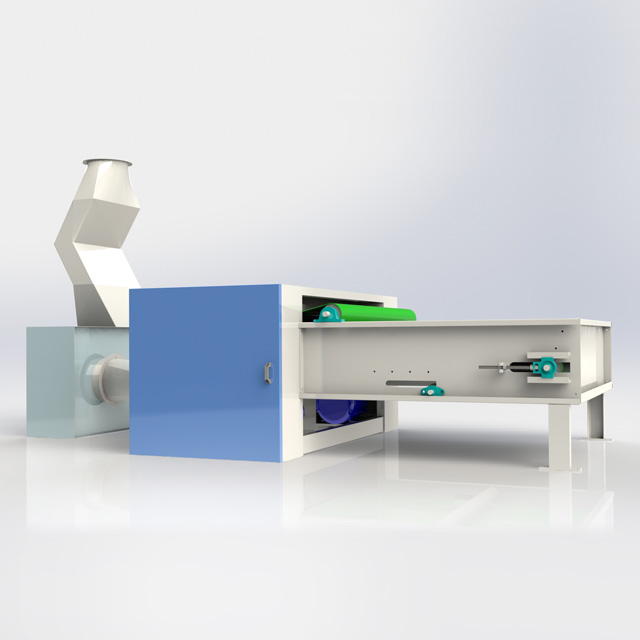
يجب أن توازن شدة الفتح بين كفاءة التنظيف وحماية الألياف. قد يؤدي عدد الدورات في الدقيقة المفرط والإجراء الميكانيكي العدواني إلى إزالة الشوائب بشكل فعال، ولكنها تؤدي أيضًا إلى إتلاف طول الألياف وزيادة توليد الغبار وإنشاء neps. تقلل الألياف المختصرة من قدرة التشابك أثناء ثقب الإبرة، مما يقلل من قوة ومتانة القماش غير المنسوج النهائي.
يؤدي الفتح الزائد إلى خلق عيوب في الجودة مثل عقد الألياف المتشابكة، وتكوين الويب غير المتساوي، وانخفاض أداء الشد. بمجرد تعرض الألياف للتلف الشديد، لا يمكن للتمشيط النهائي استعادة خصائصها الأصلية بالكامل. يجب على المشغلين تجنب التعامل مع الكثافة الميكانيكية العالية كطريق مباشر إلى جودة أعلى.
الفتح غير الكافي يخلق مشكلة معاكسة. تحمل الخصلات الكبيرة غير المفتوحة الغبار والشوائب إلى مرحلة التمشيط، مما يزيد من تحميل الأسلاك ويسرع من تآكل الملابس. تسبب مجموعات الألياف الكثيفة أيضًا وزنًا غير متساوٍ للويب، وضعف اختراق الإبرة، وقوة النسيج غير المتسقة.
يتطلب الإعداد الأمثل وجود توازن متحكم فيه بين الإنتاجية وكفاءة التنظيف والحفاظ على الألياف. تتطلب التطبيقات عالية الأداء مثل المنسوجات الأرضية ولباد السيارات تخصيصًا ثابتًا للألياف، لأنه حتى الاختلافات الصغيرة في حجم الخصلة يمكن أن تؤثر على توحيد الويب وأداء المنتج النهائي.
الحالة التشغيلية | إعدادات الآلة | النتائج الأولية | عواقب المصب |
|---|---|---|---|
الإفراط في الانفتاح | دورة في الدقيقة عالية، خلوص محكم | أقصى إزالة للقمامة، وضغط عالي من الألياف | تشكيل NEP، كسر الألياف، قوة الشد المنخفضة |
الافتتاح الأمثل | معايرة دورة في الدقيقة والتخليص | تشكيل خصلة صغيرة، مع الحفاظ على طول التيلة | وزن شبكي موحد، تشابك إبرة فعال |
تحت الافتتاح | عدد دورات منخفض في الدقيقة، وخلوص واسع | خصلات كبيرة سليمة، وسوء إزالة القمامة | اختناق البطاقة، ارتفاع نسبة CV، كسر الإبرة |
تبدأ المعايرة بتحديد ظروف التشغيل الأساسية بناءً على نوع الألياف وتوصيات OEM. يجب على المشغلين تجنب التعديلات العشوائية وزيادة سرعة الخافق تدريجيًا، عادةً بزيادات صغيرة، مع مراقبة تقليل حجم الخصلة، وإزالة النفايات، وتكوين nep. الهدف هو العثور على أعلى كفاءة للفتح دون الإضرار بجودة الألياف.
تتحكم خلوص أسطوانة التغذية والخافق بشكل مباشر في شدة الفتح. تعمل الإعدادات الأضيق على تحسين التنظيف والفصل ولكنها تزيد من خطر تلف الألياف، بينما تعمل الإعدادات الأوسع على حماية الألياف الأطول. تضمن قياسات القياس الدقيقة والمحاذاة الصحيحة عبر عرض الماكينة التغذية المستقرة وتمنع المعالجة غير المتساوية للألياف.
يجب أن يتطابق النقل الهوائي مع مخرجات آلة الفتح. يمكن أن يتسبب تدفق الهواء الضعيف في إعادة تدوير الألياف، وتلوث الغبار، وتكوين nep ثانوي. تعد سرعة المروحة المناسبة وضبط المخمد وتصميم القناة وحالة الفلتر ضرورية للحفاظ على حركة المواد بسلاسة بعيدًا عن منطقة الفتح.
تشمل فحوصات تدفق الهواء والنقل الرئيسية ما يلي:
التحقق من أن ضغط الاستخراج يلبي متطلبات النظام.
فحص القنوات للانحناءات الحادة أو قيود التدفق.
قم بمطابقة سعة مروحة المكثف مع مخرجات الماكينة.
تحقق من المرشحات بحثًا عن الانسداد وتقليل تدفق الهواء.
ينبغي تسجيل جميع التعديلات وتحويلها إلى مصفوفة إعدادات لخلطات الألياف المختلفة. تساعد المراجعات المنتظمة على تعويض تآكل المكونات والحفاظ على أداء إنتاج مستقر. يقلل نظام المعايرة الموثق من تخمين المشغل ويحسن الاتساق.
يوفر اتساق وزن الويب ردود فعل مباشرة على الأداء الافتتاحي. يمكن للماسحات الضوئية المضمنة اكتشاف اختلافات GSM وتحديد تقلبات الكثافة الناتجة عن التحضير غير المتساوي للخصلة. غالبًا ما تشير قيم CV% المرتفعة إلى مشاكل تنشأ من مرحلة الافتتاح وليس من آلة التمشيط نفسها.
تعد مستويات Nep وإزالة الغبار والخصلات المتبقية غير المفتوحة من مؤشرات الجودة المهمة. تشير الخصلات الكبيرة المفرطة في الشبكة النهائية إلى عدم كفاية كثافة الفتح أو إعدادات التخليص غير الصحيحة. يساعد التحليل المنتظم للنفايات على التأكد من إزالة الشوائب بشكل فعال.
تؤثر جودة الفتح بشكل مباشر على ثبات ثقب الإبرة. تزيد الخصلات الكثيفة والشوائب المحتبسة من تآكل الإبرة وكسرها. توفر مراقبة استهلاك الإبرة إنذارًا مبكرًا لمشاكل فتح المنبع وتساعد على تقليل خسائر الإنتاج.
يجب أن توجه بيانات الجودة تعديلات الماكينة. إذا انخفضت قوة الشد، يجب على المشغلين التحقق من تلف الألياف وطول التيلة قبل زيادة الكثافة الميكانيكية. تغذية راجعة قائمة على البيانات
قم بإجراء تدقيق أساسي لأحجام الخصل الحالية الخاصة بك مسبقًا لتحديد مقياس البداية للتحسين.
قم بقياس عدد nep النهائي للويب ومحتوى المهملات بدقة باستخدام إجراءات الاختبار المعملي الموحدة.
قم بضبط عدد الدورات في الدقيقة والتخليصات الخاصة بجهاز الفتح بشكل تدريجي باستخدام بروتوكول تصعيد صارم بنسبة 5%.
قم بتوثيق الإطار التشغيلي الأمثل لكل نوع من أنواع الألياف المحددة وقم بدمج العملية التي تقوم بها.
قم بتنفيذ جدول فحص بصري شهري لجميع المسامير والأسلاك وقضبان الشبكة لمنع التدهور الميكانيكي.
ج: الهدف هو تحقيق حالة موحدة ومتجانسة. غالبًا ما تزن هذه الخصلات أجزاءً من الجرام. يجب عليك تحقيق ذلك دون التسبب في كسر الألياف أو إنشاء عضلات جديدة. وهذا يضمن التحويل المستمر والسلس من حصيرة التغذية إلى الشبكة النهائية.
ج: تتطلب الألياف الأساسية الأطول خلوصًا أوسع بين أسطوانة التغذية والمضرب. كما أنها تتطلب سرعات دوران أقل. تعد هذه التعديلات ضرورية لمنع الألياف الطويلة من الانكسار تحت الضغط الميكانيكي المفرط أثناء عملية الفصل.
ج: عادة ما يكون سبب النوبات هو الإفراط في الانفتاح. تؤدي سرعات الخافق المفرطة أو الخلوصات التي تم ضبطها بشكل محكم للغاية إلى تشابك الألياف. دبابيس الفتح الباهتة التي تمزق الألياف بدلاً من فصلها بشكل نظيف تولد أيضًا كمية كبيرة من neps.
ج: تعمل كثافة الفتح العالية بشكل عام على تحسين كفاءة التنظيف. فهو يفصل الألياف بقوة، مما يسمح للغبار والألياف القصيرة والقمامة بالسقوط عبر شبكات الاستخراج. ومع ذلك، يجب موازنة هذا الإجراء العدواني بعناية مع المخاطر العالية للتلف الدائم للألياف.
ج: تشمل علامات عدم الفتح وجود خصلات كبيرة وكثيفة تدخل البطاقة. ستلاحظ أيضًا سوء استخلاص الشوائب ووزن الويب غير المتساوي. يعد الاختناق المتكرر لآلة التمشيط وتشابك الألياف الضعيف أثناء ثقب الإبرة من المؤشرات الواضحة.
ج: نعم. تعمل الرطوبة المنخفضة على زيادة الكهرباء الساكنة، خاصة عند معالجة الألياف الاصطناعية. يؤدي هذا الاستاتيك إلى التصاق الألياف بأجزاء الماكينة وتكتلها معًا. يؤدي هذا التكتل إلى إبطال عملية الفتح الميكانيكية تمامًا ويسبب اختناقات شديدة في المعالجة.
ج: تعتمد دورات الاستبدال بشكل كبير على حجم الإنتاج وكشط الألياف. يجب إجراء عمليات فحص بصرية للتأكد من عدم وجود بلادة أو نتوءات أو دبابيس مفقودة شهريًا. وهذا يضمن كثافة فتح متسقة ويحافظ على أداء التنظيف العالي عبر جميع عمليات الإنتاج.


